
 Главная

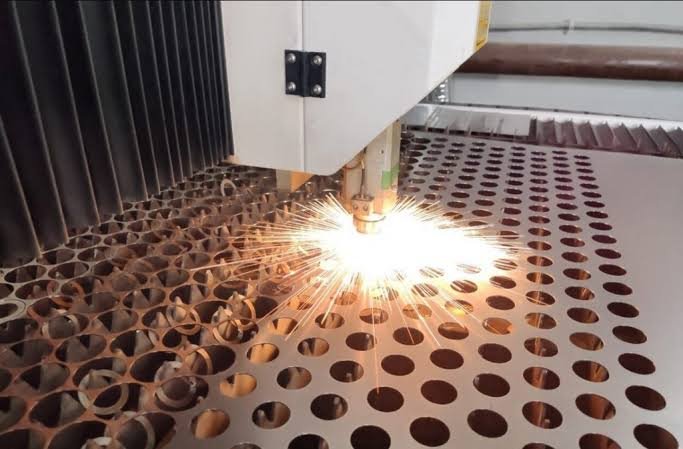
Высокоточная обработка металла давно перестала быть чем-то исключительным. Она нужна в машиностроении, строительстве, производстве мебели, рекламных конструкций, транспорта и бытовой техники. Лазерная резка, рубка и гибка решают разные задачи, но вместе они позволяют получить готовую деталь или заготовку с минимальной подгонкой. Если проект требует аккуратных кромок, четкой геометрии и повторяемости от партии к партии, без этих операций обойтись сложно.
На рынке есть компании, которые закрывают весь цикл: раскрой, резку, гибку, контроль размеров. Для задач, где важна скорость и точность, можно рассмотреть лазерную резку металла заказать у профильного исполнителя. Такой подход экономит время на согласованиях и снижает риск несовпадения деталей. Однако выбор подрядчика — не единственный фактор. Не меньше зависит от подготовки чертежей, выбора материала и понимания технологических ограничений.
Что означает высокая точность на практике
Высокая точность — это не только красивый рез. Это сочетание нескольких параметров. Размеры совпадают с чертежом в пределах допуска. Кромка остается ровной, без наплывов и лишнего грата. Углы соответствуют заданным значениям. Повторяемость сохраняется при серийном заказе. Если деталь потом идет на сварку или сборку, зазоры не приходится подгонять вручную. Именно поэтому технологию выбирают не по принципу «чем мощнее, тем лучше», а под конкретную задачу.
На точность влияют состояние станка, качество калибровки, квалификация оператора и свойства металла. Иногда решающую роль играет даже способ хранения листа. Влажный или деформированный материал может дать неожиданный результат. Поэтому производственный цикл начинается не с кнопки «пуск», а с проверки исходника. Это кажется очевидным, но на практике именно такие мелочи определяют стабильность партии.
Лазерная резка: как получается ровный контур
Лазерная резка металла — это управляемый процесс, где сфокусированный луч плавит или испаряет материал в заданной точке. Современные оптоволоконные лазеры работают с разными металлами и толщинами. Они дают узкий рез, малую зону термического влияния и высокую скорость на тонких листах. Для сложных контуров, отверстий и внутренних вырезов это часто оптимальный вариант. Программа строится по CAD-файлу, поэтому геометрия переносится с чертежа почти без ручных правок.
Но у лазера есть технологические пределы. Чем толще металл, тем медленнее рез и тем больше тепла уходит в кромку. На очень толстых листах иногда выгоднее выглядит гидроабразивная резка или плазма. Однако для листового металла средней толщины лазер остается удобным инструментом. Он хорошо сочетается с последующей гибкой, потому что не требует сложной зачистки.
Материалы, с которыми чаще всего работает лазерная резка:
• углеродистая сталь обычного качества и конструкционная сталь
• нержавеющая сталь разных марок
• оцинкованная сталь с покрытием
• алюминий и его сплавы
• латунь и некоторые цветные металлы
• тонколистовая медь в отдельных случаях
Список не универсален. Для каждого материала подбирают мощность, скорость, фокус и газ. Например, нержавейку часто режут азотом, чтобы кромка оставалась чистой. Углеродистую сталь нередко обрабатывают кислородом. Оцинковка требует аккуратного режима, чтобы не повредить покрытие сверх необходимого. Поэтому один и тот же чертеж на разных металлах может идти по разным программам.
Рубка металла: когда нужен прямой рез и высокая скорость
Рубка металла — это отдельная операция, которую часто путают с резкой. Она выполняется на гильотинных ножницах или другом оборудовании и дает прямой рез по всей длине листа. Главное преимущество — скорость и производительность на простых прямоугольных заготовках. Если нужно быстро нарезать карты раскроя, полосы или заготовки под дальнейшую гибку, рубка подходит хорошо. Она не заменяет лазер там, где есть криволинейные контуры, но отлично дополняет его.
Качество рубки зависит от состояния ножей, зазора и толщины металла. Слишком большой зазор дает неровную кромку и заусенец. Слишком малый повышает нагрузку на оборудование. Настройка требует опыта. На тонком листе рубка дает аккуратный край, на толстом может потребоваться дополнительная обработка. Однако для прямых резов это экономичный вариант, особенно когда важна не ювелирная геометрия, а скорость и ровная линия.
Типичные задачи для рубки:
• подготовка прямоугольных заготовок под гибку
• раскрой листа на полосы заданной ширины
• отрезка мерных карт для дальнейшей обработки
• выравнивание кромки перед сваркой или сборкой
Важно понимать, что рубка не создает сложных форм. Ее сила в простоте. Если деталь состоит из прямых линий, не стоит автоматически выбирать более дорогой способ. Иногда простая гильотина экономит бюджет и время. Но при этом нужно следить за точностью угла и длиной реза. Даже небольшое отклонение на большой детали становится заметным при сборке.
Гибка металла: не просто согнуть, а выдержать угол
Гибка металла превращает плоскую заготовку в объемную деталь. Операция выполняется на листогибочных прессах с пуансоном и матрицей. Основные параметры — угол, радиус, длина гиба и положение линии сгиба. На первый взгляд все просто. На практике результат зависит от упругости металла, толщины, направления проката и состояния оборудования. После снятия усилия металл немного пружинит, поэтому угол приходится корректировать.
Для точной гибки важна подготовка. Кромка после лазерной резки должна быть чистой, без крупных наплывов. Линия сгиба должна совпадать с расчетом развертки. Если развертка посчитана неверно, деталь может не сойтись по отверстиям. Особенно это заметно в корпусах, кронштейнах и сложных профилях. Поэтому технологи часто работают в связке: раскрой, гибка и контроль — единый процесс, а не три отдельные услуги.
На результат гибки влияют:
• марка и толщина металла
• радиус пуансона и ширина матрицы
• направление волокна проката
• длина гиба и его расположение
• скорость и усилие пресса
• квалификация оператора
Иногда заказчик приносит чертеж, где гибка возможна только с дополнительной оснасткой. Это не ошибка, а технологическая особенность. Хороший исполнитель заранее предупредит о таком нюансе. Тогда можно скорректировать конструкцию до запуска, а не после изготовления партии. Такой диалог экономит материалы и время. В производстве металла это особенно ценно.
Почему детали после резки и гибки совпадают
Совпадение деталей — результат не одной операции, а цепочки. Сначала чертеж проверяют на технологичность. Потом строят развертку с учетом толщины и радиусов. Затем выбирают способ резки. После резки контролируют размеры. Перед гибкой проверяют направление и линии сгиба. После гибки снова измеряют угол и геометрию. Если хотя бы один этап пропущен, риск ошибки растет. При серийном производстве это особенно заметно.
Есть и обратная сторона. Иногда слишком жесткий контроль на промежуточном этапе замедляет процесс. Например, заказчику нужна простая деталь без высоких требований к кромке. Тогда не стоит тратить время на лишние операции. Разумный баланс между точностью и стоимостью — признак хорошего производства. Технология должна решать задачу, а не существовать ради самой себя.
Материалы и толщины: что важно учитывать
Разные металлы ведут себя по-разному. Сталь хорошо режется лазером и гнется предсказуемо. Нержавейка тверже, сильнее пружинит и требует более точной настройки. Алюминий легкий, но может окисляться и давать отражение луча. Оцинковка выделяет пары при резке, поэтому нужна вентиляция. Медь и латунь отражают излучение, что требует специальных режимов. Эти детали не делают процесс невозможным. Они лишь требуют опыта.
Толщина тоже диктует правила. Тонкий лист быстрее режется и легче гнется. Толстый металл требует больше мощности и аккуратности. При гибке важно учитывать минимальный радиус. Если попытаться согнуть слишком толстый лист под малым радиусом, могут появиться трещины. Поэтому лучше заранее согласовать конструкцию с технологом. Это не формальность, а способ избежать переделок.
Контроль качества и измеримые параметры
Качество в высокоточной обработке описывается конкретными цифрами. Допуск на размер, шероховатость кромки, угол гиба, радиус, перпендикулярность, повторяемость. Для одних деталей достаточно плюс-минус десятых долей миллиметра. Для других нужны более жесткие рамки. Поэтому перед заказом полезно понимать, какие параметры действительно критичны. Если все размеры объявить сверхточными, стоимость вырастет без реальной необходимости.
На производстве применяют штангенциркули, микрометры, угломеры, шаблоны и координатно-измерительные машины. Иногда достаточно простого шаблона, если деталь неответственная. Но для сложных корпусов и кронштейнов лучше использовать измерительное оборудование. Контроль бывает выборочным или полным. Для серии обычно достаточно выборки, если процесс стабилен. Для единичных сложных деталей проверяют каждый параметр. Такой подход экономит время и сохраняет предсказуемость.
Где применяется такая обработка
Высокоточная лазерная резка, рубка и гибка металла нужны в разных отраслях. В машиностроении — для кронштейнов, рам, кожухов и корпусов. В строительстве — для фасадных элементов, закладных деталей и опор. В рекламе — для вывесок, объемных букв и декоративных панелей. В мебельном производстве — для металлических каркасов и фурнитуры. В транспорте — для деталей кузовов, креплений и внутренних узлов. Даже в бытовой технике много подобных элементов.
Каждая отрасль задает свои требования. Где-то важна антикоррозийная стойкость. Где-то — вес. Где-то — скорость сборки. Поэтому универсального рецепта нет. Но общий принцип один: чем раньше технология подключается к проекту, тем меньше неожиданностей на производстве. Это касается и выбора материала, и допусков, и способа соединения.
Цифровые файлы и подготовка производства
Современная обработка металла начинается с файла. Обычно это DXF, DWG или STEP. Чем аккуратнее построена геометрия, тем проще настроить станок. Если в файле есть разомкнутые контуры, наложенные линии или неверные слои, подготовка затягивается. Иногда достаточно нескольких правок, чтобы производство пошло быстрее. Поэтому техническая грамотность чертежа экономит и время, и деньги.
Отдельный момент — развертка для гибки. Не все CAD-программы automatically строят ее корректно. Нужно учитывать толщину, радиус и коэффициент нейтрального слоя. Если развертка сделана приблизительно, после гибки деталь может уйти по размерам. Опытный технолог обычно проверяет такие места вручную. Это не лишняя работа, а страховка от брака.
Что влияет на стоимость и сроки
Стоимость зависит от нескольких факторов. Тип металла, толщина, сложность контура, количество деталей, требования к кромке, количество гибов, необходимость дополнительной обработки. Чем больше ручных операций, тем выше цена. Чем проще геометрия, тем быстрее производство. Серийность тоже играет роль. Первая деталь часто дороже из-за настройки, последующие — дешевле. Поэтому заказчику выгодно давать полную партию сразу, если это возможно.
Сроки зависят от загрузки производства, наличия материала и сложности подготовки. Иногда деталь можно изготовить за день. Иногда требуется время на программу, оснастку и контроль. Если проект новый, лучше закладывать запас. Это не значит, что производство медленное. Просто точность требует подготовки. Спешка в начале часто приводит к переделкам в конце.
Сложности, которые лучше предвидеть
Некоторые моменты вызывают задержки. Например, чертеж без развертки. Или размеры, которые не сходятся между видами. Или материал, который есть на складе, но отличается по толщине. Или гибка, которая невозможна без специального пуансона. Это не критические проблемы. Их решают на этапе подготовки. Но если оставить их на потом, сроки сдвигаются.
Еще один момент — допуски. Если в чертеже указан слишком жесткий допуск для выбранной технологии, производство может предложить альтернативу. Например, изменить радиус или способ резки. Иногда это улучшает деталь. Иногда просто снижает стоимость. Главное — обсуждать такие вещи до запуска. Тогда результат совпадает с ожиданиями.
Как выбрать подрядчика
При выборе исполнителя полезно смотреть на оборудование, опыт и обратную связь. Но не только. Важно, как компания ведет диалог. Отвечает ли на вопросы по технологии. Предлагает ли решения. Предупреждает ли о рисках. Хороший подрядчик не просто берет файл и называет цену. Он проверяет технологичность и помогает избежать лишних затрат. Это особенно важно для сложных изделий.
Также стоит уточнить, какие операции выполняются на месте. Если резка, рубка и гибка делаются в одном цехе, меньше логистики и больше контроля. Если часть уходит на сторону, сроки могут увеличиться. Это не всегда плохо, но такой момент лучше знать заранее. Прозрачность в производстве экономит время обеим сторонам.
Коротко о главном
Высокоточная лазерная резка, рубка и гибка металла — это не отдельные услуги, а связанный процесс. Лазер дает сложные контуры и чистую кромку. Рубка ускоряет прямые резы. Гибка превращает лист в объемную деталь. Если все этапы согласованы, заказчик получает изделие, которое не требует ручной подгонки. Если нет — даже хорошее оборудование не спасет от переделок.
На практике успех зависит от подготовки. Чертеж, материал, допуски, развертка, режимы и контроль — все это влияет на результат. Чем раньше технологи подключаются к проекту, тем спокойнее идет производство. И тем меньше вероятность, что готовая деталь окажется не той, которую ждали. В металлообработке точность начинается не на станке, а в момент планирования.