
 Главная

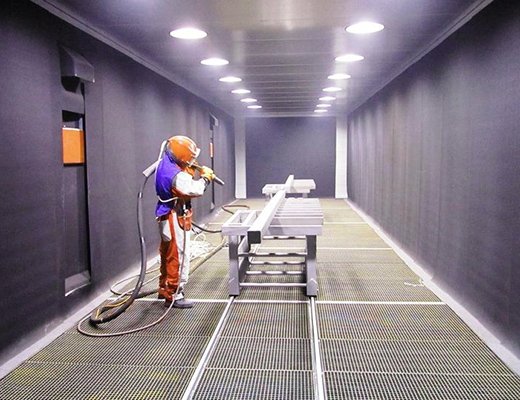
Абразивоструйная обработка остаётся одним из самых востребованных методов подготовки поверхностей. Технология появилась больше века назад, но до сих пор не потеряла актуальности. Причина проста: ни один химический состав не даёт такого же сочетания скорости, качества и относительной дешевизны. Песок, купершлак, электрокорунд или стеклянные шарики - выбор материала зависит от задачи. Однако сам процесс невозможен без правильного оснащения.
На рынке представлен широкий ассортимент установок: от компактных настольных камер до промышленных комплексов с дистанционным управлением. Выбрать абразивоструйное оборудование на сайте https://antikor-nn.ru/catalog/abrazivostrujnoe-oborudovanie/ можно для самых разных нужд - всё определяется масштабом работ и типом обрабатываемых деталей. Кто-то очищает кузовные панели в небольшом автосервисе, а кто-то готовит металлоконструкции для мостов. Разница в подходах колоссальная. Но принцип остаётся единым: поток воздуха разгоняет частицы абразива до высокой скорости, и они буквально сбивают загрязнения с поверхности. Метод хорош тем, что не повреждает основу, если, конечно, оператор не переусердствовал с давлением.
Из чего состоит типичная установка
Любая пескоструйная система включает несколько ключевых узлов. Первый - компрессор. Он создаёт поток сжатого воздуха, который и является движущей силой. Второй - абразивный бак, или ёмкость, где хранится расходный материал. Третий - смесительный узел, соединяющий воздух и абразив в нужной пропорции. Четвёртый - сопло, через которое смесь вылетает наружу. И наконец, система очистки или рекуперации, если речь идёт о закрытых камерах.
Каждый элемент важен. Слабое звено снижает эффективность всей цепочки. К примеру, дешёвое сопло быстро изнашивается, и его приходится менять каждые несколько смен. Это не катастрофа, но неприятно. Опытные мастера советуют не экономить на карбид-боровых насадках: они стоят дороже, зато служат в разы дольше. Компрессор подбирают по производительности - если не хватает мощности, давление падает, и очистка превращается в мучение. Вроде бы очевидные вещи, однако новички часто наступают на одни и те же грабли.
Отдельного внимания заслуживает система подачи абразива. Она бывает гравитационной и инжекторной. В первом случае материал поступает самотёком, во втором - засасывается за счёт разрежения в сопле. Инжекторные схемы проще и дешевле, но менее стабильны при низком давлении. Гравитационные требуют более сложной конструкции, зато обеспечивают равномерный поток. Выбор зависит от бюджета и требований к качеству.
Разновидности оборудования под разные задачи
Классификация установок строится по нескольким признакам. Самый очевидный - условия эксплуатации. Есть аппараты для работы на открытом воздухе и камеры для помещений. Первые проще и мобильнее, вторые позволяют собирать абразив и не пылить вокруг. Также различают ручные и автоматизированные комплексы. В небольшой мастерской достаточно пистолета с баком, а на производстве ставят роботизированные линии.
Вот основные категории, которые встречаются на практике:
• Пескоструйные аппараты напорного типа - создают высокое давление, подходят для грубой очистки литья и сварных швов.
• Инжекторные установки - универсальное решение для ремонтных работ, неприхотливы в обслуживании.
• Абразивоструйные кабины - закрытые боксы с перчатками для обработки мелких деталей, защищают оператора от пыли.
• Системы сбора и рекуперации абразива - улавливают отработанный материал, снижают расход и упрощают уборку.
• Вакуумные установки - работают без пыли, часто используются там, где нельзя применять воду или открытую струю.
Любопытно, что многие путают кабины с обычными шкафами. На самом деле это разные вещи. Кабина рассчитана на непрерывную работу и оснащена вентиляцией, а шкаф - облегчённый вариант для эпизодических задач. Разница в цене существенная, но и ресурс несопоставим. Не стоит покупать дешёвый шкаф, если планируется ежедневная загрузка.
Ещё один нюанс - тип абразива. Для каждой установки производитель указывает допустимые фракции. Нарушение рекомендаций ведёт к засорам и ускоренному износу. Купершлак агрессивен, но эффективен. Стеклянные шарики деликатны, зато дают матовую поверхность без глубоких рисок. Электрокорунд - золотая середина по стойкости и цене. Однако не существует универсального материала, который подходил бы везде. Приходится экспериментировать или советоваться со специалистами.
На что смотреть при выборе
Первое, что стоит оценить, - объём работ. Если предстоит очистить пару квадратных метров за месяц, нет смысла вкладываться в промышленный комплекс. Достаточно бюджетной инжекторной модели. Другое дело, когда речь идёт о потоке деталей: тут важны надёжность, ремонтопригодность и доступность запчастей. Кстати, о запчастях: перед покупкой стоит уточнить, есть ли у поставщика сопла, манжеты и клапаны в наличии. Иначе простой из-за копеечной детали может затянуться на недели.
Второй критерий - требования к чистоте. Открытая струя даёт много пыли. В черте города или в цеху с другим оборудованием это недопустимо. Камеры с фильтрацией решают проблему, но стоят дороже. Иногда проще арендовать установку на время, чем покупать. Однако аренда оправдана лишь для разовых проектов. Если работа постоянная, вложения окупаются за несколько месяцев.
Третий момент - эргономика. Оператор проводит с аппаратом много часов. Тяжёлый пистолет утомляет кисть, неудобное расположение рычагов снижает производительность. Мелочи вроде мягких накладок или регулируемой рукоятки кажутся незначительными, пока не попробуешь работать смену напролёт. К слову, многие производители стали уделять этому внимание. Раньше на такие детали смотрели сквозь пальцы.
И последнее: безопасность. Абразивная струя опасна. Нужны защитные очки, респиратор, перчатки. Кабины оборудуют блокировками, чтобы оператор не открыл дверцу во время работы. В напорных системах есть предохранительные клапаны. Пренебрежение правилами приводит к травмам. Тут не до экономии.
Обслуживание и типичные ошибки
Долговечность оборудования зависит не только от качества сборки, но и от ухода. Самая частая проблема - влага в сжатом воздухе. Конденсат попадает в бак, абразив слипается, подача прекращается. Решается установкой влагоотделителя. Вроде бы простое устройство, но о нём часто забывают. Второй враг - ржавчина внутри бака. Если аппарат простаивает, конденсат скапливается и разъедает металл. Сливной кран помогает, если его регулярно открывать.
Ещё одна ошибка - использование мокрого песка. Он забивает смеситель, и прочистка занимает время. Абразив должен быть сухим и просеянным. Крупные частицы застревают в шлангах, мелкая пыль улетает в фильтр. Фракция подбирается под сопло: слишком крупный материал быстро изнашивает насадку, слишком мелкий не даёт нужной очистки. Баланс находится опытным путём.
С камерами история отдельная. Фильтры требуют замены, иначе пыль идёт в цех. Рекуперация абразива экономит деньги, но её механизмы нужно чистить. Некоторые владельцы игнорируют это до тех пор, пока система не забивается наглухо. Ремонт обходится дороже планового обслуживания. Впрочем, это касается любой техники.
Что касается сопел, их ресурс измеряется десятками часов. Износ виден по расширению выходного отверстия. Как только диаметр вырос на четверть, сопло меняют. Иначе падает скорость струи и растёт расход абразива. Нехитрая арифметика, но экономия на расходниках оборачивается убытками.
Абразивоструйное оборудование - это не просто железо. Это система, где каждый узел влияет на результат. Правильный подбор под задачу экономит время и деньги. Универсальных решений нет: одна и та же установка не подойдёт для очистки фасада и полировки ювелирных изделий. Приходится учитывать давление, тип абразива, условия работы. И не забывать про обслуживание. Тогда техника служит годами, а не превращается в металлолом через сезон.