
 Главная

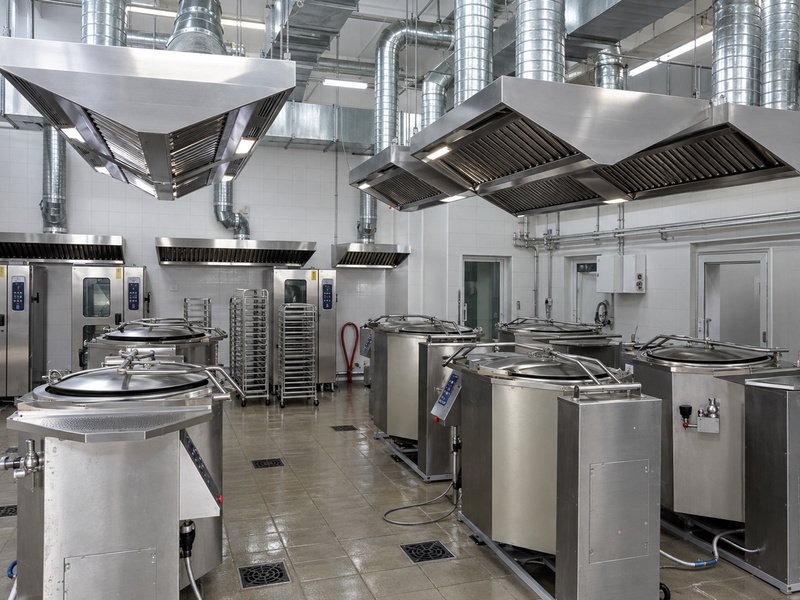
Производство вентиляции — это не только сборка металлических коробов. За этим направлением стоит цепочка решений: от расчёта воздухообмена до передачи готовой системы на объект. Обычно заказчик видит уже готовые воздуховоды и установки, однако до этого проходит несколько этапов. И каждый этап влияет на то, как система будет работать через год и через пять лет. На практике производство вентиляции начинается с изучения задачи. Специалисты смотрят на назначение помещения, режим работы, количество людей, тепловыделения и ограничения по месту. Это не формальность. От исходных данных зависит схема, сечения воздуховодов и класс оборудования. Иногда уже на этом этапе становится видно, что простой вариант не подойдёт. Точнее, подойдёт, но с оговорками по шуму или обслуживанию.
С чего начинается производство вентиляции
Первый шаг — сбор исходных данных. Заказчик передаёт планировки, информацию о технологическом оборудовании и пожелания по микроклимату. Проектировщик уточняет детали: где можно разместить трассы, какие есть ограничения по высоте, как будет организован доступ для обслуживания. На практике часть данных уточняется уже после первого выезда на объект. Это нормально. Вернее, так бывает часто.
Дальше идёт расчёт воздухообмена. Для разных помещений подход отличается. В офисах важен комфорт и свежий воздух, в производственных цехах — удаление тепла и вредных примесей, в складах — стабильность и экономичность. Расчёт показывает, сколько воздуха нужно подавать и удалять. После этого подбирают оборудование и предварительную схему. Это ещё не проект, но уже каркас будущей системы.
Полный цикл удобно разбирать по этапам. Ниже — общий порядок работ, который встречается на большинстве производств.
• Первичный запрос и сбор исходных данных: назначение объекта, режим работы, требования к воздухообмену и ограничения по месту.
• Расчёт воздухообмена и предварительный подбор схемы: приток, вытяжка, рециркуляция, уровни фильтрации и класс оборудования.
• Разработка проекта и согласование решений: трассы, сечения, отметки, крепления, доступ для обслуживания и точки подключения.
• Подготовка металла и раскрой: выбор стали, оцинковки или нержавейки, разметка, резка и проверка геометрии.
• Формовка и сборка воздуховодов: фальцы, сварка, герметизация, установка фланцев и соединительных элементов.
• Изготовление фасонных частей: отводы, переходы, тройники, зонты, дефлекторы и крепёжные детали.
• Сборка вентиляционных установок: корпус, вентилятор, фильтры, нагреватели, шумоглушители и автоматика.
• Проверка качества и испытания: герметичность, балансировка, электрика, параметры работы и комплектность.
• Упаковка, логистика и передача на монтаж: маркировка, защита кромок, схема сборки и сопроводительные документы.
Такой порядок не случайность. Он помогает не потерять детали и вовремя заметить нестыковки. Например, если фасонная часть сделана без учёта монтажного проёма, на объекте её придётся переделывать. Это лишнее время. И лишние затраты.
Проектирование и расчёт воздухообмена
Проект — это не просто набор чертежей. В нём фиксируются решения, которые потом повторяют в металле. Специалисты определяют расход воздуха, давление в сети, сечения воздуховодов и мощность оборудования. Отдельное внимание — аэродинамике. Если трасса собрана с большим количеством поворотов, сопротивление растёт. Тогда нужен более мощный вентилятор. Однако иногда проще изменить трассу, чем ставить лишнее оборудование.
На практике расчёт идёт вместе с проверкой шума. Вентилятор может быть подобран правильно, но поток в воздуховоде создаёт неприятный гул. Поэтому в проекте предусматривают шумоглушители, гибкие вставки и правильные скорости воздуха. Это заметно уже на этапе пусконаладки. Если шум остаётся, исправлять ситуацию сложнее и дороже.
Ещё один момент — обслуживание. Проектировщик заранее продумывает, как к фильтрам, вентилятору и автоматике будет подходить персонал. Иногда этот пункт кажется второстепенным. Но через несколько месяцев он становится важным. Любая система требует чистки и проверки. Если доступ закрыт, сервис превращается в отдельную задачу.
Подбор материалов и комплектующих
Материалы выбирают под условия эксплуатации. Для обычных офисных систем часто используют оцинкованную сталь. Для помещений с влажностью или агрессивной средой — нержавеющую сталь либо специальные покрытия. Вопрос не в том, какой материал дороже. Вопрос в том, какой дольше прослужит в конкретных условиях. На практике дешёвое решение может оказаться невыгодным уже через пару лет.
Комплектующие тоже подбираются по задаче. Фильтры бывают разной степени очистки, нагреватели — электрические, водяные или газовые, автоматика — простой или расширенной. Здесь важно не перегрузить систему лишними функциями. Однако и экономить на защите оборудования не стоит. Например, датчик давления фильтра помогает вовремя заметить загрязнение. Это простая деталь, но она упрощает обслуживание.
Бывает, что заказчик просит поставить оборудование определённого бренда. Это допустимо, если параметры совпадают с расчётом. Если нет, специалисты предлагают альтернативу. Точнее, показывают, почему выбранный вариант не подходит. Решение остаётся за заказчиком, но техническая логика должна быть понятной.
Металлообработка и сборка воздуховодов
После проекта начинается работа с металлом. Лист раскраивают, режут, размечают и формуют. Для прямоугольных воздуховодов важна геометрия: перекосы усложняют сборку на объекте. Для круглых — качество фальцев и стыков. Герметичность проверяют не всегда на каждом элементе, но на ответственных участках она важна. Утечки воздуха снижают эффективность всей системы.
Сборка воздуховодов идёт по размерам проекта. Фланцы, шины, уголки и крепёж подбирают под нагрузку. Если элемент большой, предусматривают рёбра жёсткости. Иначе на объекте воздуховод может «играть» или деформироваться. Это не брак в привычном смысле. Скорее недоучёт условий монтажа. Вернее, такая деталь обычно видна уже при сборке.
На производстве часто делают не только прямые участки, но и фасонные части. Отводы, переходы, тройники, зонты и дефлекторы изготавливают под конкретную трассу. Готовые заводские элементы удобнее, чем подгонка на месте. Однако они требуют точных размеров. Поэтому перед запуском в работу проект проверяют ещё раз. Ошибка в одном размере может остановить монтаж.
Сборка вентиляционных установок
Вентиляционные установки собирают из корпуса, вентилятора, фильтров, нагревателей, шумоглушителей и автоматики. Каждый узел проходит проверку. Важно, чтобы все элементы совпадали по производительности и присоединительным размерам. На практике установка может быть компактной, но с ограниченным доступом к фильтру. Тогда обслуживание станет неудобным. Этот момент лучше проверять до изготовления.
Автоматика — отдельная часть. Она управляет вентилятором, клапанами, нагревателем и защитой. Простые системы имеют базовый набор функций. Более сложные — датчики, диспетчеризацию и сценарии работы. Здесь нет универсального решения. Всё зависит от объекта. Однако любая автоматика должна иметь понятную логику и защиту от типовых сбоев.
После сборки установку проверяют. Смотрят на крепления, электрические соединения, свободный ход заслонок и комплектность. Иногда проводят пробный запуск. Это помогает выявить ошибки до отправки на объект. На производстве такой контроль экономит время монтажной бригаде. И снижает количество неожиданностей на площадке.
Контроль качества и испытания
Контроль качества не сводится к внешнему осмотру. Проверяют размеры, герметичность, качество сварки и соединений. Для установок важны параметры работы вентилятора, перепад давления на фильтрах и работа автоматики. Если есть требования по шуму, их тоже учитывают. Не каждый заказ требует полного протокола испытаний. Однако базовые проверки нужны всегда.
На практике испытания помогают поймать мелочи. Например, неплотно закрытую заслонку или неверно подключённый датчик. Это не катастрофа. Но на объекте такая мелочь может занять часы. Поэтому лучше проверить на производстве. Точнее, на этапе сборки и предварительной проверки.
Отдельное внимание — маркировка. Элементы должны быть понятны монтажной бригаде. Если на объект приходит набор воздуховодов без схемы, сборка замедляется. Хорошая маркировка упрощает работу. И снижает риск перепутать участки.
Логистика, монтаж и пусконаладка
Готовые изделия нужно доставить на объект. Крупные воздуховоды и установки требуют аккуратной погрузки. Кромки защищают, элементы крепят, чтобы они не деформировались в пути. Логистика — часть производственного цикла, хотя часто её воспринимают отдельно. На практике ошибки при перевозке могут свести на нет качество изготовления.
Монтаж выполняют по проекту и схемам. Сначала собирают трассы, затем устанавливают оборудование, подключают автоматику и электрику. После этого идёт пусконаладка. Специалисты проверяют расходы воздуха, балансируют систему и настраивают автоматику. Если фактические параметры отличаются от расчётных, ищут причину. Это может быть загрязнённый фильтр, неплотность или ошибка в настройке.
Пусконаладка важна для любого объекта. Даже простая система требует проверки. Без неё вентиляция может работать, но не так, как задумано. Однако пусконаладка не заменяет проектирование. Это завершающий этап, а не способ исправить всё на месте.
Сервис и сопровождение после сдачи
После сдачи системы начинается эксплуатация. Фильтры нужно менять, воздуховоды чистить, автоматику проверять. Производство может предоставить документацию, схемы и рекомендации. Это помогает обслуживающему персоналу. Иногда требуется регулярное сопровождение. Всё зависит от сложности системы и условий объекта.
На практике долгая работа вентиляции зависит не только от качества изготовления. Важно, как систему обслуживают. Если фильтр забит, нагрузка на вентилятор растёт. Если заслонка не работает, меняется баланс воздуха. Мелочи накапливаются. Поэтому сервис стоит планировать заранее.
Производство вентиляции — это связанная цепочка. Расчёт, проект, металл, сборка, контроль, логистика и наладка работают вместе. Если один этап сделан формально, страдает вся система. Однако при нормальном подходе результат получается предсказуемым. Заказчик получает не просто набор изделий, а готовое решение под конкретный объект. И это главное.