
 Главная

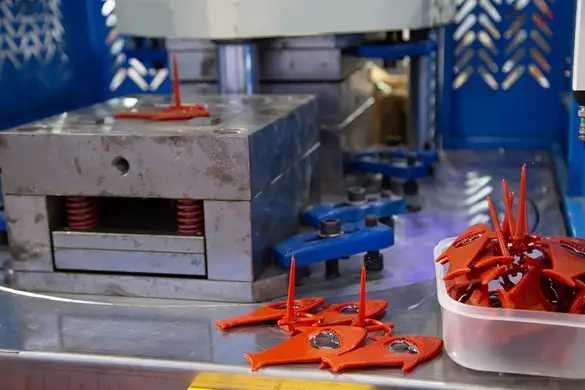
Пластиковые детали давно стали привычной частью промышленного производства. Отдельное место занимает изготовление пластиковых деталей на заказ литьем под давлением: этот метод позволяет получать изделия с повторяемой геометрией, аккуратной поверхностью и нужными свойствами материала. Речь идет не только о массовых партиях. Сегодня на заказ делают и небольшие серии, и технические детали для ремонта, и элементы для новых приборов. Главное — правильно подготовить производство.
Литье под давлением часто выбирают потому, что оно соединяет точность и экономику. На первый взгляд процесс кажется простым: расплавленный полимер заполняет форму, остывает, деталь извлекается. На практике важны десятки параметров. Температура, давление, скорость впрыска, конструкция охлаждения и качество самой пресс-формы влияют на результат. Однако именно управляемость процесса делает метод удобным для заказчика. Партия получается предсказуемой, а допуски — контролируемыми.
Почему литье под давлением остается рабочим выбором
У литья под давлением есть несколько сильных сторон. Первая — повторяемость. Когда пресс-форма настроена, каждая следующая деталь воспроизводит заданную геометрию с высокой стабильностью. Это важно для корпусов, кронштейнов, втулок, крышек и других элементов, которые должны соединяться между собой без доработки. Вторая сторона — скорость серийного выпуска. После запуска оборудование работает в заданном цикле, и производство выдает детали партиями.
Третья сторона — широкий выбор материалов. Для литья под давлением подходят разные полимеры: от доступного полипропилена до инженерных пластиков с повышенной термостойкостью. Заказчик получает возможность подобрать материал под нагрузку, среду, температуру и внешний вид изделия. Кстати, выбор полимера иногда важнее, чем кажется. Одна и та же геометрия в разных материалах ведет себя по-разному. Где-то нужна гибкость, где-то жесткость, а где-то — стойкость к химии.
Есть и экономическая логика. При серийном выпуске стоимость одной детали снижается за счет цикла и меньшей доли ручных операций. Но здесь важна честная оценка. Для очень маленькой партии литье под давлением не всегда выгодно из-за подготовки пресс-формы. Впрочем, это зависит от сложности детали и требований к точности. Иногда заказчику достаточно простой формы, и тогда порог входа становится ниже. Все просто, но требует расчета.
Как устроен заказ на изготовление пластиковых деталей
Работа над заказом обычно начинается не со станка, а с обсуждения задачи. Заказчик приносит чертеж, 3D-модель, образец или хотя бы описание функции детали. Технолог смотрит геометрию, толщину стенок, наличие ребер, отверстий и зон, где могут появиться следы от толкателей. На этом этапе важно понять, как деталь будет работать в сборке. Иногда небольшая правка модели экономит много времени на производстве.
Дальше подбирается материал. Для этого смотрят на условия эксплуатации: температура, влажность, контакт с маслами, механическая нагрузка, требования к цвету и поверхности. Например, для корпусных деталей часто берут ударопрочный полистирол или АБС-пластик. Для нагруженных элементов — полиамид или стеклонаполненные марки. Для гибких частей — полипропилен или термоэластопласты. Вот примерный набор материалов, с которыми чаще всего работают на заказ:
• полипропилен — доступный и стойкий материал для корпусов, крышек и бытовых деталей;
• АБС-пластик — дает аккуратную поверхность и подходит для видимых элементов;
• полиамид — выбирают для деталей с нагрузкой и повышенными требованиями к прочности;
• поликарбонат — применяют там, где нужна ударопрочность и прозрачность;
• полистирол — используют для несложных корпусных изделий и элементов упаковки;
• термоэластопласты — подходят для мягких вставок, уплотнений и тактильных зон.
Список не закрывает все возможности. Иногда нужен материал с добавками: стекловолокном, антипиренами, красителями или стабилизаторами. Тогда технолог уточняет, как добавка повлияет на усадку и режимы литья. Если быть точным, материал и геометрия всегда рассматриваются вместе. Отдельно друг от друга они мало что значат.
Пресс-форма и подготовка производства
Пресс-форма — это сердце процесса. От ее качества зависит не только внешний вид детали, но и стабильность размеров. Форма проектируется под конкретную геометрию, материал и объем выпуска. Для простых деталей она может быть сравнительно небольшой. Для сложных корпусов с защелками, резьбами и тонкими стенками нужна более тщательная проработка. На практике экономия на форме часто переносится на цикл производства. Это невыгодно обеим сторонам.
В подготовку производства входит не только изготовление оснастки. Нужно выбрать машину с подходящим усилием смыкания, настроить температуру формы, продумать охлаждение и систему съема. Иногда требуется пробная серия. Она показывает, как ведет себя материал, где появляются утяжины, коробление или следы спая. После проб запускается рабочая партия. Если деталь простая, путь к серии бывает коротким. Если требований много, настройка занимает больше времени. Это нормально.
Однако не стоит думать, что пресс-форма решает все. Даже хорошая оснастка требует грамотной эксплуатации. Заказчику полезно заранее уточнить, как будет обслуживаться форма, какой ресурс закладывается и что происходит при изменении материала. Впрочем, эти вопросы обычно обсуждают на этапе расчета. Чем яснее задача, тем меньше сюрпризов в серии. Результат заметен уже на первых образцах.
Требования к детали и допуски
Пластиковая деталь редко существует сама по себе. Обычно она входит в сборку, крепится к металлу, закрывает электронику или выполняет декоративную функцию. Поэтому допуски назначают не «на всякий случай», а под реальную задачу. Если деталь должна плотно сидеть в корпусе, важны посадочные размеры. Если она видимая, добавляются требования к поверхности и цвету. Если нагруженная — к толщине стенок и ребрам жесткости.
На точность влияет усадка материала. Полимеры дают разную усадку, и она зависит от температуры и давления. Технолог закладывает поправку в форму, но полностью убрать колебания невозможно. Поэтому в чертеже лучше указывать только те допуски, которые действительно нужны. Лишняя жесткость требований удорожает производство и усложняет контроль. Здесь помогает здравый компромисс. Деталь должна работать, а не существовать ради идеального чертежа.
Иногда заказчик приносит образец и просит сделать «точно так же». Это хороший старт, но образец нужно измерить и описать. В нем могут быть скрытые особенности, которые не видны глазом. Например, незаметный уклон стенок или локальное утолщение. Если эти нюансы не перенести в модель, результат может отличаться. Лучше сразу договориться, какие размеры критичны, а какие допускают свободу.
Партии, сроки и экономика заказа
Экономика литья под давлением зависит от объема партии. Чем больше серия, тем меньше доля подготовки приходится на одну деталь. Но это не значит, что маленькие партии невозможны. На заказ делают и сотни, и тысячи изделий. Для мелких серий иногда используют более простые формы или универсальную оснастку. Все зависит от геометрии и материала. Универсального ответа нет, но расчет обычно показывает реальную картину.
Сроки складываются из нескольких этапов: анализ модели, проектирование формы, изготовление оснастки, пробные запуски и серийное производство. Если форма уже есть, запуск проходит быстрее. Если ее нужно делать с нуля, закладывается больше времени. При этом спешка на этапе проектирования почти всегда замедляет выпуск. Лучше потратить время на согласование, чем потом править форму. Это скучный, но полезный принцип.
Есть и еще один момент. Стоимость детали не сводится к цене грамма пластика. В расчет входят цикл, энергия, обслуживание, контроль и упаковка. Иногда заказчик сравнивает предложения только по цене за штуку и упускает условия. Однако дешевле не всегда значит выгоднее. Если партия требует доработки или сортировки, экономия быстро исчезает. Поэтому лучше смотреть на полную картину.
Контроль качества и стабильность выпуска
Контроль качества начинается с первого образца. Проверяют размеры, внешний вид, отсутствие дефектов и работу в сборке. Для серийного выпуска выбирают методы контроля: периодические замеры, визуальный осмотр, проверка критичных параметров. Не каждая деталь проходит полную измерительную проверку, но ключевые характеристики остаются под наблюдением. Это дает уверенность, что процесс не ушел в сторону.
Стабильность зависит и от оборудования, и от материала, и от дисциплины. Если партия сырья отличается, это может проявиться в цвете или усадке. Если форма перегревается, меняется геометрия. Если оператор меняет режим без необходимости, страдает повторяемость. Поэтому на производстве важен регламент. Он не делает процесс бюрократичным, а помогает держать результат. В этом смысле литье под давлением любит порядок.
На практике заказчики иногда просят «просто сделать побыстрее». И это понятно. Но у скорости есть цена. Пропуск пробной серии может привести к доработке формы, а экономия на контроле — к отбраковке. Спокойный запуск обычно выгоднее. Да, он занимает немного больше времени. Зато потом серия идет ровно. Это тот случай, когда терпение окупается.
Где применяются пластиковые детали на заказ
Такие детали встречаются почти везде. В бытовой технике это корпуса, кнопки, панели и крепежные элементы. В автомобильной сфере — кронштейны, втулки, разъемы и декоративные накладки. В медицинском оборудовании — ручки, крышки, элементы корпусов. В строительстве — крепеж, профили, защитные элементы. В электронике — изоляторы, держатели, корпуса приборов. Перечень можно продолжать долго.
Для каждой сферы свои требования. Где-то важна химическая стойкость, где-то — внешний вид, где-то — точность посадки. Поэтому заказ на изготовление пластиковых деталей литьем под давлением начинается с вопросов. Какая нагрузка? Какая температура? Есть ли контакт с агрессивной средой? Нужен ли определенный цвет? Ответы помогают выбрать материал и режимы. Без них производство работает вслепую.
Иногда деталь кажется простой, но в сборке выясняется, что важна каждая десятая миллиметра. Например, защелка должна щелкать, но не ломаться. Крышка должна держаться, но открываться. Втулка должна сидеть плотно, но не трескаться. В таких местах опыт технолога заметен сразу. Хорошая деталь не привлекает внимания. Она просто работает.
Что уточнить перед заказом
Перед запуском полезно собрать понятное техническое задание. В нем будут чертеж или модель, материал, требования к цвету, допуски, объем партии и условия эксплуатации. Если есть образец, его тоже стоит приложить. Чем больше исходных данных, тем точнее расчет. Не стоит держать в голове важные детали. Лучше записать их сразу. Это экономит время на переписку и уточнения.
Еще один полезный шаг — обсудить, как деталь будет собираться. Иногда небольшая консультация с технологом меняет конструкцию к лучшему. Например, добавляет технологический уклон или убирает слишком резкий переход толщины. Однако такие правки должны быть согласованы. Они влияют на модель и форму. Здесь важна аккуратность, а не спешка.
В итоге литье под давлением остается практичным способом изготовления пластиковых деталей на заказ. Оно подходит для серийного выпуска, дает повторяемость и позволяет работать с разными полимерами. Но успех зависит от подготовки: материала, формы, допусков и контроля. Если подойти к задаче спокойно, результат получается предсказуемым. Деталь выходит такой, какой ее ждут в сборке. И это главное.